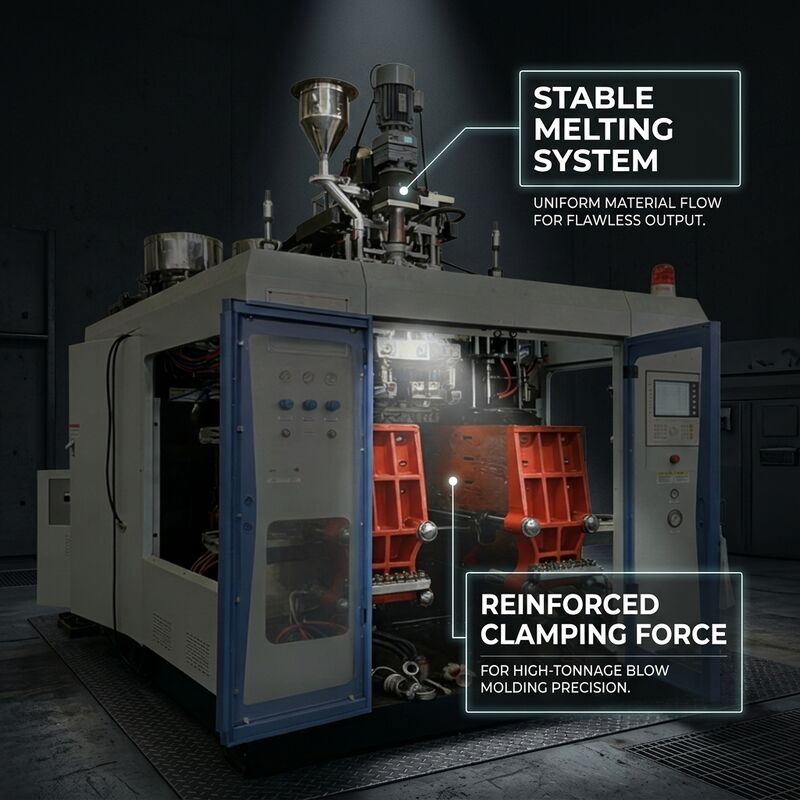
Większość pytań o odlewanie odpierania zaczyna się od jednego pytania: czy maszyna będzie uruchamiać żywicę, którą już kupiłem? MP80D odpowiada na to celowo szeroką powłoką materiału.1 śruby przetwarzające polietylen o wysokiej gęstości, polipropylenu, chlorku poliwinilu i poliamidu,z ustawieniami beczki przechowywane jako przepisy więc przejście z HDPE puszek do PP butelki kosmetyczne jest wybór menu, a nie mechaniczne odbudowy.
HDPE pozostaje konie robocze. przy mocy plastyfikacji 90 kg na godzinę maszyna utrzymuje dwustronny zacisk zasilany grubo ściannymi parzonami do puszek i beczek przemysłowych do 10 litrów,gdzie grubość ściany i opór do upadku mają większe znaczenie niż czas cykluPonieważ beczka jest podgrzewana w czterech niezależnych strefach, a głowica w trzech, wyższe stopień wskaźnika topnienia stosowany w dużych pojemnikach i sztywniejszewysokiej masy cząsteczkowej stosowane w opakowaniach chemicznych mogą być zarówno przetwarzane bez spalania, jak i rozpuszczane.
Umiejętność obsługi materiałów
- Kompatybilność PE:HDPE i LDPE od 0,2 do 1,2 MI, standardowy zakres dla puszek, butelek z detergentami i pojemników przemysłowych.
- Kompatybilność PP:odpowiedni do opakowań z kopolimerów oczyszczonych i impaktowych do opakowań kosmetycznych i do opakowań do pielęgnacji osobistej, które wymagają błyszczącej powierzchni.
- Kompatybilność z PVC:Profil temperatury delikatnie rosnącej w czterech strefach utrzymuje pod kontrolą degradację termiczną sztywnych butelek z PVC.
- Kompatybilność PA:klasy nylonu do zastosowań barierowych i gorąco wypełniających działają w górnej części zakresu temperatur, a ogrzewanie głowicy jest ustabilizowane oddzielnie.
- 90 kg/h mocy HDPE:wystarczająca przepustowość parison dla puszek o grubości ścian 10 litrów bez rozciągania czasu cyklu.
- Przejście na recepturę:Profile materiałów zapisane w kontrolerze, przejście do odcięcia koloru i żywicy do oczyszczania i odwołania punktu odniesienia.
Specyfikacje techniczne
| Parametry | Specyfikacja |
|---|
| Materiały stosowane | PE, PP, PVC, PA |
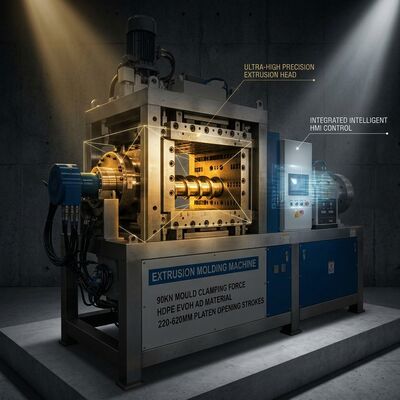
| Pojemność plastyki (HDPE) | 90 kg/h |
| Maksymalna objętość produktu | 10 l |
| Średnica śruby | 80 mm |
| Wskaźnik L/D śruby | 24:1 |
| Strefy grzewcze wiórowe | 4 strefy / 15,85 kW |
| Strefy grzewcze głowicy matri | 3 strefy / 10 kW |
| Moc silnika wytłaczającego | 30 kW |
| Liczba głów | / 3 / 4 |
| Całkowita moc maszyny | 80 kW |
Jerry Can Produkcja w praktyce
10-litrowa puszka HDPE jest wymagającą częścią. Ma głębokie ciało, ciężką sekcję uchwytów i podstawę, która musi przetrwać testy upadku po napełnieniu.Program Parison i temperatura topnienia dominują w wyniku: zbyt zimno, a sekcja uchwytów nie wybuchnie, zbyt gorąco, a podstawa rozcieńcza się podczas napełniania.Niezależne ogrzewanie głowicy na tej maszynie pozwala wycisnąć wargi biegać nieco gorętsze niż beczki, który jest zwykle ustawieniem, który naprawia uporczywą rękojeść.
W przypadku pojemników z płynami agrochemicznymi i samochodowymi odporność chemiczna żywicy dziewiczej jest najważniejsza, ale przetwarzanie nie powinno ją niszczyć.,zamiast krótkiej śruby szybkiego topnienia, utrzymuje rozkład masy molekularnej nienaruszoną tak, że gotowy może zachować swoją odporność na środowiskowe stres pęknięcia.
Częste pytania
Czy jedna maszyna może naprawdę obsługiwać PE, PP, PVC i PA?
Może, w granicach temperatury i ograniczeń cięcia każdego materiału.PVC wymaga szczególnej opieki wraz z czasem pobytu, więc dostarczamy zalecaną sekwencję oczyszczania i wyłączenia z maszyną.
Jaką tolerancję grubości ściany mogę utrzymać na 10-litrowej puszce HDPE?
Gęstość ściany jest ustawiana głównie przez programowanie parison i chłodzenie formy, a nie przez wytłaczkę.Typowa zmiana grubości ściany na puszce o pojemności 10 litrów mieści się w zakresie wymaganym przez badanie upadku, i pomagamy dostosować profil podczas uruchamiania.
Czy ponowne szlifowanie jest dopuszczalne w produkcji puszek?
Tak, w kontrolowanych proporcjach, większość roślin używa 20-30% mięsa zmieszanego z pierwotnym HDPE,ponieważ ponowne tłoczenie obniża ESCR nawet w przypadku prawidłowych parametrów przetwarzania.


 Twoja wiadomość musi mieć od 20 do 3000 znaków!